行業新聞

復合材料加強筋與肋工裝設計指南 | 大成模具
薄壁復合材料蒙皮可以實現令人矚目的結構性能,但其效率并非僅僅來自厚度。在許多輕量化結構中,肋、長桁和其他加強特征被用來提高彎曲剛度、延緩屈曲,并提供更高效的載荷路徑,而無需增加不必要的材料。
然而,對于復合材料制造商而言,添加加強筋并不僅僅是一個結構設計決策。每一個肋高、間距、交叉點、圓角和連接面都會改變部件的制造方式。這正是復合材料加強筋工裝成為工程流程重要組成部分的原因。
為什么增強復合材料結構需要的不僅僅是一層薄蒙皮
一塊平坦或微曲的復合材料面板可能具有很高的比強度,但薄面板在壓縮、彎曲或剪切作用下仍然容易發生面外變形和局部屈曲。增加蒙皮厚度可以提高剛度,但也會增加材料消耗和質量。
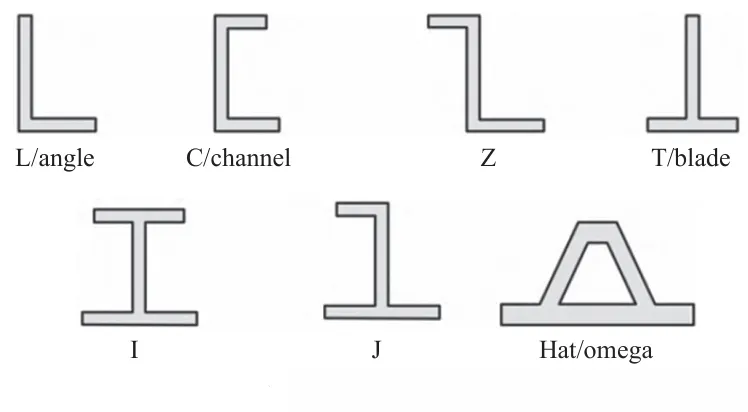
一種更高效的方法是引入結構增強。加強筋增加了結構的有效截面高度,并將大塊柔性面板分割成更小的支撐區域。根據載荷條件,增強可以采用肋、長桁、帽形截面、T形截面、J形截面或其他工程化型材的形式。
因此,工程目標不僅僅是使結構更厚,而是將材料放置在對剛度和載荷傳遞最有效的位置。
結構增強改變載荷路徑
當增強復合材料面板承受載荷時,蒙皮和加強筋并非作為完全獨立的部件工作。它們之間的相互作用決定了力如何通過結構傳遞。經過合理設計的配置可以使蒙皮承受分布載荷,而加強筋提供額外的抗彎和抗局部失穩能力。
這種相互作用在輕量化結構中尤為重要,因為設計者試圖在不依賴大幅增加材料厚度的情況下獲得高剛度。
加強筋幾何形狀既是制造決策,也是結構決策
在增強復合材料部件中,加強筋的形狀直接影響工裝要求。理論上高效的截面可能變得難以成型、難以脫模或難以控制尺寸。
因此,結構設計和工裝設計應當一起評估,而不是按順序進行。
| 設計特征 | 結構作用 | 工裝考慮 |
|---|---|---|
| 加強筋高度 | 提高截面剛度和抗屈曲能力 | 影響型腔深度、脫模和工裝剛性 |
| 加強筋間距 | 控制蒙皮無支撐區域面積 | 影響模具布局、加熱和局部成型行為 |
| 法蘭寬度 | 提供更大的載荷傳遞面積 | 需要穩定的成型表面和尺寸控制 |
| 圓角半徑 | 降低局部應力集中 | 影響材料流動、纖維貼合性和工裝加工 |
| 交叉幾何形狀 | 控制肋之間的載荷傳遞 | 可能產生局部厚度和成型挑戰 |
| 拔模方向 | 通常直接影響結構性能有限 | 可能決定成品零件能否可靠脫模 |
這就是為什么復合材料結構模具的開發應當結合實際零件幾何形狀、材料體系和生產工藝來考慮,而不是將其視為CAD模型的簡單負形復制。
常見加強筋型材及其對工裝的意義
不同的加強筋截面提供不同的剛度、重量、可制造性和連接面積組合。沒有普遍最優的型材。合適的幾何形狀取決于載荷、可用空間、材料架構和所選制造路線。
矩形和刀片型加強筋
簡單的加強筋幾何形狀從工裝角度來看相對直接。它們可用于增強主要需要提高局部彎曲剛度、而不引入復雜三維交叉的情況。
其簡單性也使其在早期工裝開發中具有吸引力,尤其是當尺寸重復性比實現最高結構效率的截面更重要時。
T形加強筋
T形截面可以在保持與周圍蒙皮連接的確定法蘭面積的同時,有效提高截面剛度。
從工裝角度來看,垂直腹板與法蘭之間的連接處需要特別注意。在最終工裝幾何形狀凍結之前,應評估局部圓角、材料放置和脫模方向。
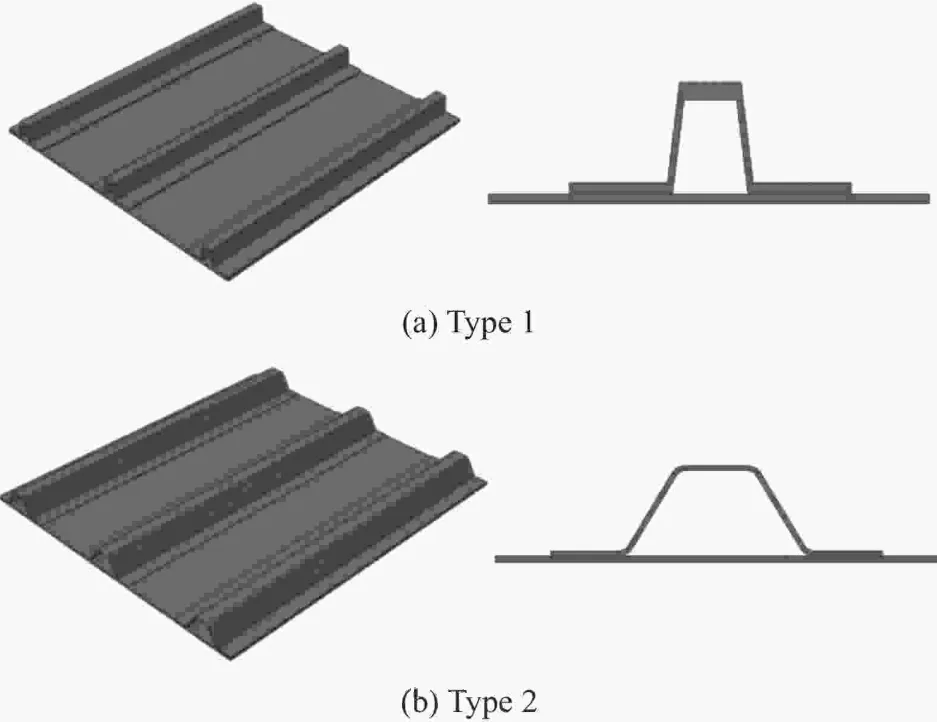
帽形和Ω形加強筋
帽形或Ω形增強廣泛用于輕量化面板結構,因為其類封閉型材可以在不單純增加蒙皮厚度的情況下提供有用的剛度。
然而,更復雜的型材也引入了額外的成型表面。因此,工裝設計需要考慮材料鋪覆、局部壓實、圓角半徑和脫模通道。
J形和I形結構
當更高的結構效率或特定連接條件證明更復雜的型材合理時,可以選擇J形和I形截面。其幾何形狀通常對工裝精度提出更高要求,因為多個表面在成型后必須保持尺寸協調。
肋布局:為什么單向和網格增強表現不同
增強復合材料面板的性能不僅取決于每個加強筋的截面,還取決于增強在面板上的分布方式。
單向加強筋布局
當主導載荷方向相對明確時,平行肋或長桁非常有用。增強可以集中在主要載荷路徑上,而蒙皮承擔載荷的分布部分。
從工裝角度來看,重復的平行特征與高度互連的網格相比可以簡化制造。然而,各個肋之間的一致性變得重要,因為尺寸變化可能改變局部剛度和裝配條件。
網格增強結構
交叉肋可以在多個方向上分布載荷,并在更大的面板區域提供支撐。根據結構目標,可以考慮矩形、三角形或六邊形圖案。
交叉點通常比直肋段更困難。多條材料路徑在同一位置匯合,可能產生局部厚度、壓實和纖維方向的變化。
因此,用于網格結構的復合材料肋工裝需要解決交叉點幾何問題,而不能只關注單個肋型材。
為什么加強筋交叉點難以制造
直加強筋可能相對可預測。交叉點則不同,因為多個結構特征在一個小區域內匯聚。
如果材料在交叉點周圍堆積,局部厚度可能增加。如果纖維無法正確貼合工裝表面,可能產生間隙或架橋。如果材料無法均勻壓實,局部力學性能可能與周圍結構不同。
這些問題并非純粹的材料問題。它們可能源于零件幾何形狀、坯料或預成型體放置、模具表面幾何形狀和所選成型工藝之間的關系。
工裝應對措施
- 在加強筋交叉點使用適當的過渡圓角。
- 避免截面幾何形狀不必要的突變。
- 在需要時為材料放置提供足夠的操作空間。
- 在最終確定模具之前評估局部壓實和材料流動。
- 考慮關鍵結構區域的檢測通道。
在復雜增強結構中,交叉點幾何形狀的微小變化有時可以決定穩健生產工藝與困難成型操作之間的差別。
材料放置與工裝幾何必須協同工作
增強復合材料結構通常包含顯著的厚度和幾何變化。因此,工裝必須支持受控的材料放置,而不僅僅是復制外表面。
對于基于壓縮的工藝,坯料尺寸、坯料位置和坯料分布會影響材料在合模過程中的流動方式。規劃不當的坯料配置可能導致填充不均、纖維移動或局部材料過量。
當部件包含多個肋或深加強筋截面時,這一點尤為重要。材料必須到達所需區域,同時保持可接受的纖維分布,并避免對設計的增強架構造成過度擾動。
因此,工裝開發應考慮以下因素之間的關系:
- 零件幾何形狀;
- 加強筋位置;
- 材料架構;
- 坯料或預成型體布置;
- 模具合模行為;
- 排氣要求;
- 壓實條件;
- 脫模順序。
當零件包含深肋時,工裝剛性更為重要
增強復合材料零件可能具有相對較薄的壁,但模具表面卻出奇地復雜三維。深肋和局部凸起可能在成型過程中對工裝系統產生不均勻載荷。
如果模具結構剛性不足,局部撓曲可能影響零件厚度、尺寸精度和分型面的一致性。
這就是為什么工裝設計不能僅基于名義型腔表面。工作表面背后的支撐結構也必須考慮。
關鍵工裝考慮包括:
- 工作表面厚度;
- 背襯結構;
- 支撐肋和加強結構;
- 夾緊條件;
- 載荷分布;
- 熱膨脹;
- 加工精度;
- 工裝對準。
對于較大的復合材料部件,這些因素變得越來越重要,因為微小的局部位移可能影響大得多的成品表面。
脫模成為增強零件的設計約束
增強復合材料結構可能結構高效,但難以從模具中脫出。深肋、倒扣和封閉型材可能限制可用的脫模方向。
因此,拔模和脫模策略應在零件設計階段考慮,而不是在模具已經進入制造之后。
工裝團隊可能需要評估某個特征是否可以在單一方向上脫模,或者是否需要更復雜的工裝配置。
這與肋結構尤其相關,因為多個加強筋相交,或者增強延伸到曲面周圍。
良好的脫模設計可以降低生產風險
實用的模具應允許成品部件在無需過度機械力的情況下取出。這有助于保護零件和工裝表面,并可以提高長期生產運行中的重復性。
表面精度不僅僅是外觀問題
對于許多復合材料部件而言,模具表面決定的遠不止視覺質量。表面幾何形狀可能影響裝配接口、空氣動力學或流體動力學型面、密封區域以及增強面板與相鄰部件之間的尺寸關系。
加筋結構尤其敏感,因為多個幾何特征必須保持協調。即使主蒙皮看起來可以接受,肋位置略有偏差或法蘭高度變化也可能造成下游裝配問題。
因此,精密加工、表面精整和尺寸檢測應被視為結構工裝策略的一部分。
蒙皮與加強筋連接:工裝無法忽視的結構界面
在許多增強復合材料架構中,蒙皮與加強筋之間的連接是關鍵載荷傳遞區域。結構設計可能依賴膠粘劑粘接、共固化、二次粘接或其他集成方法。
無論選擇哪種工藝,工裝都必須支持所需的界面幾何形狀。
法蘭不夠平整、表面之間的局部不匹配或不受控的尺寸變化都可能影響粘接條件,從而影響整體結構性能。
工裝應支持一致的界面條件
- 穩定的法蘭尺寸;
- 受控的表面幾何形狀;
- 可重復的肋位置;
- 適當的轉角過渡;
- 適用時一致的壓力或壓實條件;
- 關鍵粘接區域的檢測通道。
換言之,模具是載荷傳遞質量鏈的一部分。它不承載成品結構的運行載荷,但它幫助建立載荷最終必須通過其傳遞的幾何形狀。
如何為增強復合材料零件開發工裝
實用的工裝工作流程從結構要求開始,以生產驗證結束。以下順序有助于減少后期設計變更。
1. 審查結構幾何形狀
識別蒙皮、加強筋、肋、法蘭、交叉點、連接區域和關鍵尺寸接口。目標是了解哪些特征實際控制結構性能。
2. 確定成型工藝
工裝概念取決于部件將通過壓縮成型、預浸料加工、RTM、灌注、粘接還是其他復合材料制造路線生產。
3. 評估材料放置
確定所選材料體系如何到達加筋區域,同時保持所需的增強架構并避免過度材料移動。
4. 定義分型和脫模策略
在加工開始之前建立合適的分型面和脫模方向。復雜的肋型材可能需要更精心設計的脫模概念。
5. 開發支撐模具結構
工作表面、背襯結構和支撐元件應設計為在生產載荷和溫度變化下保持尺寸穩定性。
6. 制造和檢測工裝
精密加工之后進行尺寸檢測和表面驗證。關鍵肋和接口尺寸應特別關注。
7. 進行模具試模
試模提供了在工裝進入常規生產之前評估填充、材料行為、脫模、飛邊、表面質量和尺寸一致性的機會。
增強復合材料工裝中的典型制造問題
| 觀察到的問題 | 可能的工裝相關原因 | 工程關注點 |
|---|---|---|
| 肋成型不完整 | 材料進入不足或成型幾何形狀不合適 | 審查坯料/預成型體布置和型腔幾何形狀 |
| 局部架橋 | 過渡尖銳或圓角不合適 | 改善幾何過渡 |
| 肋高不均勻 | 工裝撓曲或尺寸變化 | 審查模具剛性和加工精度 |
| 飛邊過多 | 分型線不匹配或壓力集中 | 改善分型線控制 |
| 零件粘模 | 拔模不足或脫模幾何形狀不利 | 審查脫模方向和表面狀況 |
| 尺寸不一致 | 工裝的熱或結構移動 | 評估工裝結構和熱行為 |
| 交叉點缺陷 | 局部材料堆積或壓實不良 | 優化交叉點幾何形狀和成型策略 |
增強復合材料結構需要針對結構定制的工裝
增強復合材料部件不應被視為傳統平板面板,然后簡單地添加肋。增強同時改變了結構載荷路徑、材料分布、成型行為和工裝架構。
這對于低質量和高剛度都至關重要的部件尤其重要。工裝必須一致地復現預期幾何形狀,同時適應復合材料加工的現實。
對于制造商而言,最重要的問題因此不僅僅是:“這個形狀可以加工嗎?”
更有用的問題是:“這種幾何形狀能否可重復、尺寸穩定且經濟地成型?”
何時應讓復合材料工裝制造商參與?
工裝輸入在結構幾何形狀完全凍結之前最有價值。早期協作可以在變更仍然相對便宜時識別潛在的制造約束。
對于增強結構,工程審查可以檢查:
- 加強筋高度和間距;
- 肋交叉點設計;
- 拔模和脫模方向;
- 分型線位置;
- 法蘭和粘接界面;
- 材料放置可行性;
- 工裝剛性;
- 熱行為;
- 檢測要求;
- 預期產量。
在設計階段解決這些事項可以降低在模具制造完成后才發現工裝問題的風險。
大成的復合材料結構工裝方法
大成在開發復合材料工裝時關注零件幾何形狀與生產要求之間的關系。對于增強復合材料部件,這意味著超越外部蒙皮,評估決定工裝能否提供穩定生產工藝的肋、加強筋、界面和成型條件。
根據應用不同,工裝開發可能涉及結構模具設計、精密加工、分型線工程、表面精整、尺寸檢測和模具試模支持。
目標不僅僅是制造一個與CAD文件匹配的模具,而是開發能夠在整個生產過程中一致地復現預期復合材料結構的工裝。
關于增強復合材料工裝的常見問題
什么是增強復合材料結構?
增強復合材料結構將相對較薄的復合材料蒙皮或面板與肋、長桁、加強筋或其他結構增強相結合。增強提高了剛度,有助于控制變形和屈曲,而無需完全依賴更大的蒙皮厚度。
什么是復合材料加強筋工裝?
復合材料加強筋工裝是指設計用于制造包含結構肋、長桁或其他增強特征的復合材料零件的模具、工裝或工裝系統。工裝必須準確復現蒙皮和加強筋幾何形狀。
為什么加強筋交叉點難以成型?
交叉點在有限區域內匯集了多條材料路徑和幾何特征。這可能產生局部厚度變化、材料堆積、纖維變形或壓實挑戰。因此,工裝幾何形狀應專門針對交叉點區域開發。
加強筋高度會影響模具設計嗎?
會。更大的加強筋高度可以提高結構剛度,但也可能影響型腔深度、工裝剛性、材料放置和脫模。因此,結構目標和制造要求應一起考慮。
為什么模具剛性對增強復合材料零件很重要?
增強零件可能在復雜模具表面上產生不均勻載荷。工裝剛性不足可能導致尺寸變化、分型線不匹配或肋幾何形狀不一致。
復合材料加強筋可以用壓縮成型制造嗎?
壓縮成型可用于合適的增強復合材料幾何形狀,具體取決于材料體系、部件尺寸和結構要求。模具設計必須考慮材料放置、流動、壓力、溫度和脫模條件。
結論
增強是提高輕量化復合材料面板結構效率的最有效方法之一。肋和加強筋可以提高剛度、延緩屈曲并創建高效的載荷路徑,同時避免蒙皮厚度的不必要增加。
但增強的結構效益最終取決于幾何形狀能否一致地制造。加強筋型材、交叉點、材料放置、分型線、工裝剛性和脫模都成為相互關聯的工程考慮。
因此,增強復合材料結構的設計與其工裝的設計應被視為同一制造問題的兩個部分。設計良好的復合材料結構模具不僅能復現最終形狀,還提供將輕量化結構概念轉化為可重復生產零件所需的尺寸和工藝基礎。